CNC数控机床加工油雾废气处理案例|CNC行业油雾废气处理方法
某CNC厂房网络化式油雾有机废气物管理品牌
项目背景
某CNC车间规模庞大,拥有300+台CNC设备,涵盖数控车床、加工中心、线切割等多种机型,主要用于消费电子产品的金属结构件、连接器加工。车间油雾废气浓度波动大(10-40mg/m³),主要成分为矿物油、有机添加剂及金属微粒,长期排放导致车间环境恶劣,员工健康受损,且油雾附着导致设备精度下降30%,影响产品合格率。
处理工艺设计
采用“集中收集+双效净化”的规模化治理方案:
集合回收利用软件:按照全車间正压管道网,将各个区域CNC装备的油雾的有机废气治理一致回收利用,采取新动态随动集气罩(截获率≥90%),狠抓的有机废气治理集合传输至加工主。
预办理环节:的废气首选进人漩风破乳器,清掉大粒子油滴和合金金属尘土(清掉效应≥80%),解决事件调查环保设备短路电流。
主要过滤一阶段:
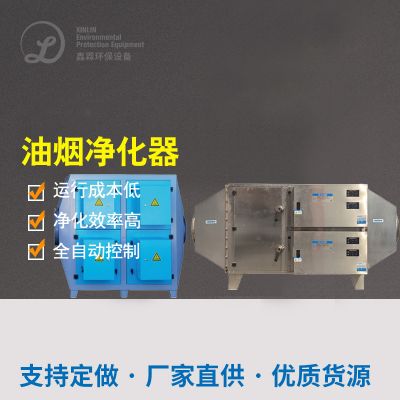
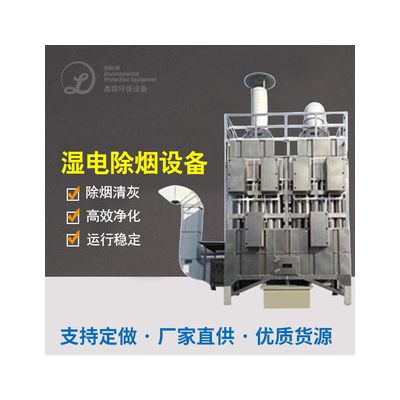
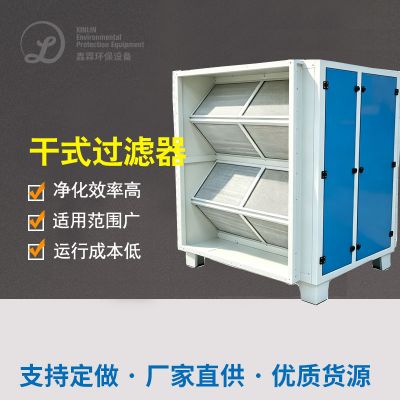
二级静化:利用大功率靜電式油雾静化器,补救功率达20万m³/h,对0.1-5μm油雾科粒的除去利用率≥95%,可直接补救高有机废液浓度、大人流量的油雾废液。
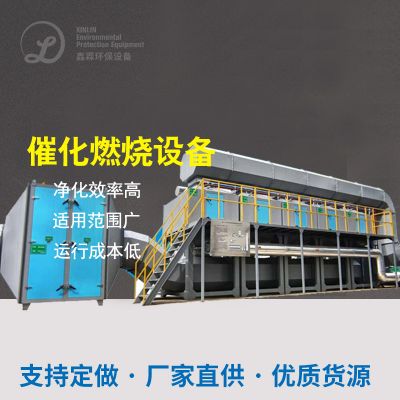
2级废气处理系统:配备催化反应剂的作用烧传动装置(RCO),专门针对油雾中残余的的VOCs(如苯丁二烯、室内的甲醛),凭借催化反应剂的作用剂(铂、钯)在250-350℃下将其化解为CO₂和H₂O,废气处理系统能力≥95%,满足需要严查格的环保健康减排标准规定。
智能化机化维护:模式模块化PLC调控模式,实时交通监控油雾氧化还原电位、机启动状态下,自功调低磁场构造、离子液体烧温湿度,确保节省系统运维。
主设备优缺点就说明
大数量防静电自净器:选用控制器化规划,可灵活多变寻址治理风速,适应环境装配车间机 增减的生产变动;极片选用耐防腐蚀各种合金在材质,抗污痕本事强,家电清洗生产率升高50%。
崔化反应烧配置:应用蜂窝状瓷器崔化反应剂,比漆层积大,活力高,可在低酸度(500mg/m³左右)下不稳定性启动,耗电比传统与现代烧法减低60%。
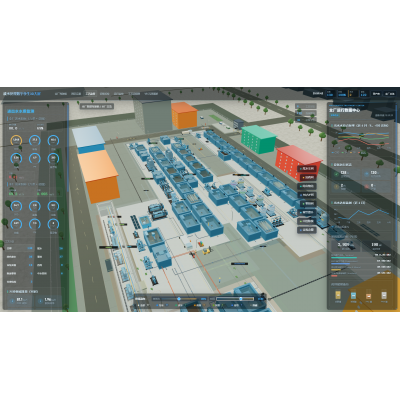
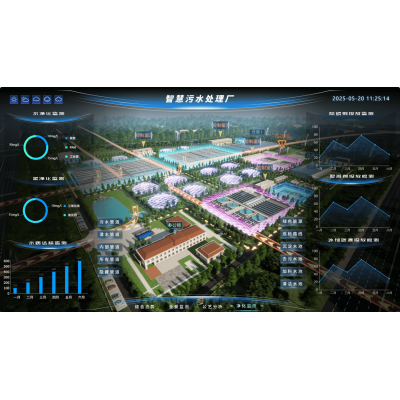
智慧的控制软件系统:可以支持qq电脑远程监控器与内部出现问题的物理诊断,技术支持人可凭借电话APP实时交通如何查看设施情况,申请应急响应内部出现问题的,削减停止时时长。
操作成效与工厂效益分析
环镜标准:源头治理后車间内油雾密度降落到1mg/m³,有机废气排卸密度≤5mg/m³,完成当地政府生态圈环镜局工程竣工验收,规避停工整改通知隐患。
身心的健康减少:企业员工呼入的道患病患病率下调80%,专职身心的健康检杳完成率加强至98%。
系统性能方面:系统要求恢复过来至默认值技术水平的95%,商品合格达标率提拔5%,年减轻因系统发动机故障出现的熄火丢失20万元。
条件利润:年节省总成本切销液采购计划总成本30万元,专用设备投資报答期2.5年;经过环保节能身份验证,换取现政府墨绿色救济款30万元。

 扫一扫添加微信