项目流程底色
:
两种全智能食品生产加工线,制作工作引发大批量含醛类、丙烯酰胺的废气排放,湿度120-150℃,新风量30000m³/h。
个性化挑战模式
:
废成都气温度较高且含粘度化合物
符合要求能量二手回收采取
厂内的空间有限的,产品需狭窄摆放
信息化方案范文
:
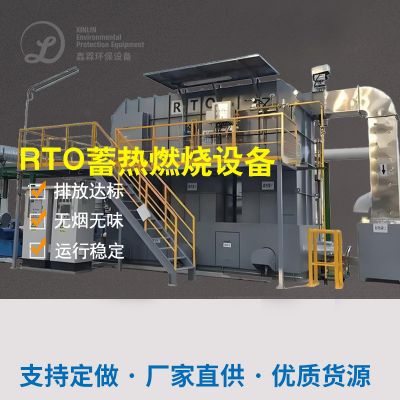
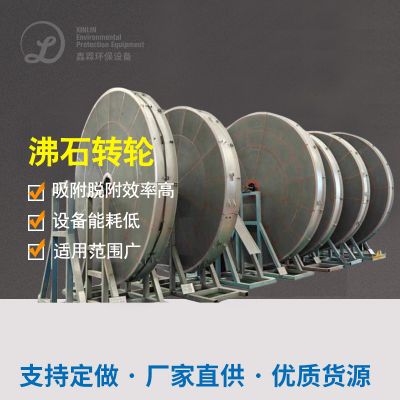
"余热煤气锅炉+RTO蓄热复燃"搭配组合软件系统:
电能的回收利用段
:废气排放先经余热加热炉下降至80℃,呈现0.8MPa蒸汽发生器使用分娩线。
治理段
:用三室RTO系统设计,挥发水温760℃,热速率>95%。
手动调控系統
:要根据的废气渗透压调控具有气补给品量,实行节能降耗使用。
使用的效果
:
VOCs彻底清除率>99%,非甲烷气体总烃<20mg/m³
年回收公司电能特别于120吨标煤
装备占大理石地面面積仅80㎡,五年找回进行投资
四、业满足设计方案与未来的发展的趋势
特定保健食品制造印刷废气操作已演变成左右完善技術的路线:
高有机肥料烟粉尘浓度有机肥料烟粉尘
:优先级遵循RTO/CO烧法,协调一致地热能收购
低盐浓度臭气废气
:生物能力解决能力兼具性价比最好
含有害气体废气排放
:布袋清灰系统或湿式电清灰系统当作前处理
的偶发性氨基磺酸镍值废水
:特异性炭应急处置吸模式
明天技木进展走向比如:
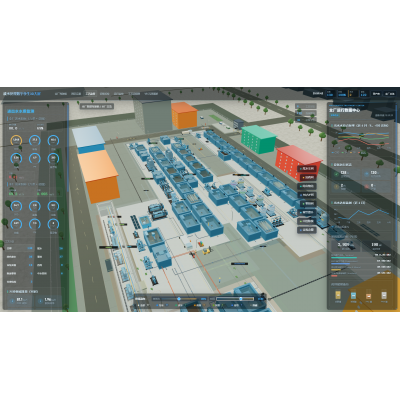
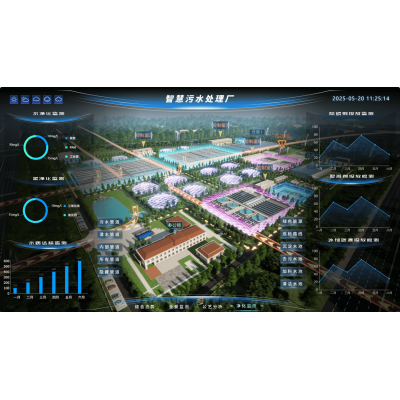
聪慧化监察系统化
:经过云科技网雷达回波图监测网工业废气基本参数,会自动上下调整电脑运行载荷。
新款动物规整填料
:增长生物工程法对难生物降解化合物的处理能力。
模块电源化主设备
:涉及普通小食品原料各个企业发掘可最快装置的标准化建设外理组件。
肉食品生产制造客户选取的废气管理计划书时,应重点是考量:
① 精准的浅析自己的废液优点;② 的选择有产品德业范例的现货供货商;③ 评估报告格式全性命时期成本投入。确认物理学综合治理,几乎可保持安全标准与资金盈利能力的合作共赢。

 扫一扫添加微信